
В металлургии результат партии лаборатория узнаёт позже, чем оператор мог бы его изменить. Пока приходит анализ пробы, плавка уже ушла дальше по цепочке. Если химия не попала в марку, начинаются корректировки, перегрев, дополнительные добавки, а иногда и переделы. Каждый такой случай стоит энергии, времени и выхода годного.
Цель оптимизации здесь простая: знать результат до того, как он станет фактом, и иметь время на корректирующее действие. Как данные предприятия помогают этого добиться, что в этой цепочке считает физика, а что статистика и где место человека — разбираем ниже.
Данные устроены по партиям
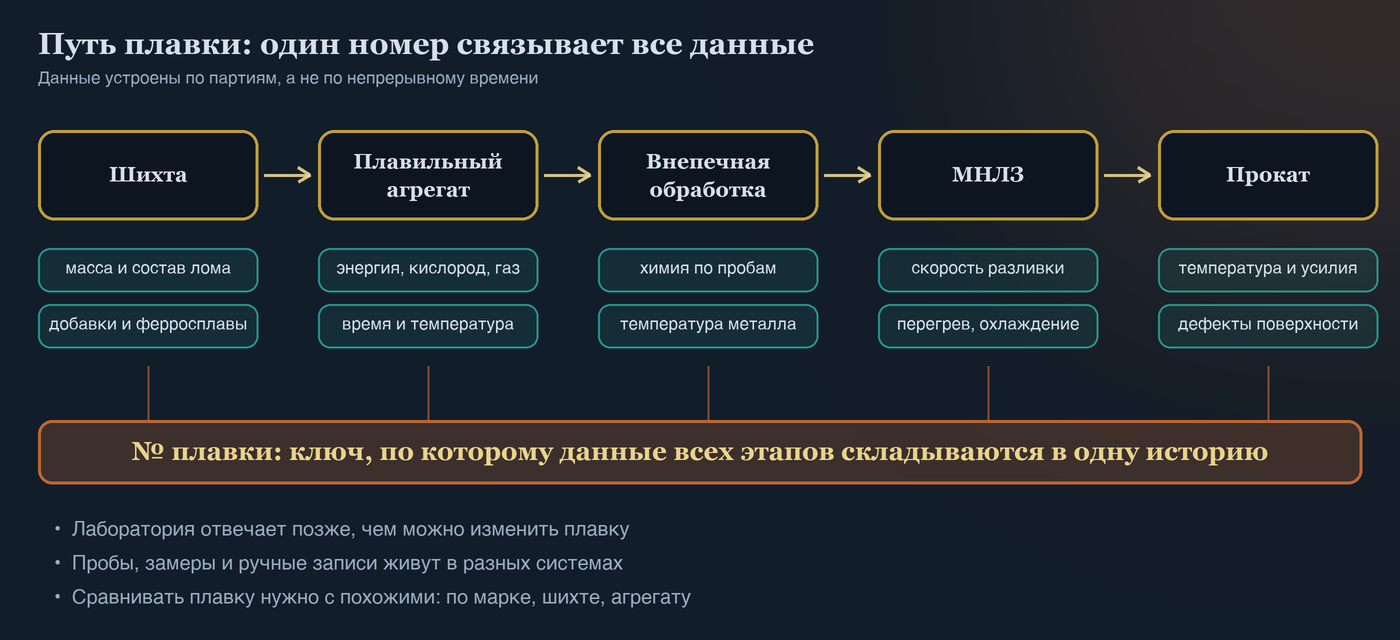
В отличие от непрерывных производств, где данные идут единым потоком времени, в сталеплавильном переделе единица данных — плавка. Шихта, плавильный агрегат, внепечная обработка, машина непрерывного литья, прокат: каждый этап производит свои измерения, и все они относятся к одной партии.
Ключ, который связывает эти данные, — номер плавки. На практике именно здесь прячется большая часть трудностей. В разных системах номер записывается по-разному, на разных этапах партия может получать другие идентификаторы (ковш, заготовка, партия проката), а время в одних системах приходит с задержкой. Прежде чем думать о моделях, нужно научить платформу уверенно собирать историю плавки по всей цепочке.
Что оптимизируем
- Энергоёмкость: киловатт-часы на тонну для дуговых печей, гигакалории на тонну для нагревательных.
- Расход материалов: электродов, ферросплавов, раскислителей, огнеупоров.
- Выход годного и доля брака.
- Длительность цикла от выпуска до выпуска.
- Попадание в состав с первого раза: без додувок и дополнительной корректировки.
Цели тянут в разные стороны. Быстрее значит меньше времени на усреднение и больше риск брака. Дешевле значит дороже ошибка. Поэтому мы работаем с согласованным набором показателей, а не с единственной метрикой.
Баланс как каркас
Прежде чем обучать что-либо на данных плавок, мы проверяем, сходятся ли они сами с собой. Материальный баланс по металлу и шлаку, энергетический баланс: если по шихте, добавкам и выходу масса не складывается, ошибка в данных (неверные весы, ручной ввод, потерянная запись), и никакая модель этого не исправит.
Законы сохранения — лучший детектор лжи для данных и для моделей.
Баланс считает код. Машинное обучение работает с остатком: чем фактическая плавка отличается от ожидаемой по физике. Такое разделение труда делает модель компактнее, объяснимее и устойчивее к смене условий.
Прогноз химии и температуры до выпуска
Идея: по шихте, добавкам, подведённой энергии, времени, продувке и промежуточным пробам предсказывать состав и температуру металла к моменту выпуска или после внепечной обработки. Тогда корректировку можно сделать раньше, а часть плавок избавить от лишних доводок.
Здесь важны несколько вещей.
- Интервал, а не число. Прогноз всегда сопровождается оценкой неопределённости. Точечное значение, поданное как факт, опасно.
- Семейства марок. Одна модель на всё не годится: сталь разных групп ведёт себя по-разному. Строим модели на семейство с понятной областью применения.
- Проверка на отложенных плавках. Мы оцениваем модель на плавках, которых она не видела, и только тогда говорим о качестве.
- Шумная «истина». Лабораторный результат тоже измерение: проба может быть нерепрезентативной, спектрометр требует калибровки. Этот шум нужно учитывать при оценке точности.
Сравнение с похожими плавками
Каждая плавка сравнивается не со «средней по цеху», а с похожими: той же марки, на близкой шихте, в том же агрегате. На такой выборке строится эмпирическое распределение: расход энергии этой плавки лежит в девяностом перцентиле среди сопоставимых. Это превращает цифру в сигнал.
Когда энергоёмкость заметно растёт, начинается исследование, и здесь хорошо работает режим с планом и согласованием, как в платформе demo.alfarabi.ai. План гипотез составляется по структуре показателей: качество лома, простои между плавками, износ футеровки, режим электродов, изменение схемы шихтовки. Технолог утверждает или правит его, затем каждая гипотеза проверяется на своих данных, а в конце получается резюме с доказательствами. Сегодня платформа делает это на финансовой отчётности; на технологические данные мы её переносим, и это основной фокус нашей разработки.
Энергия нагревательных печей
У печей нагрева перед прокатом потери складываются из избытка воздуха, температурного профиля, времени выдержки и простоев между посадками. Здесь тоже нет магии: измеряем, считаем баланс, ищем режимы, в которых расход топлива превышает ожидаемый для данной загрузки. Рекомендации оператору носят характер совета: скорректировать соотношение «топливо — воздух», изменить профиль, пересмотреть порядок посадки.
Зрение на прокате: ценность в связи с причинами
Машинное зрение на существующих камерах находит дефекты поверхности там, где глаз устал. Но главная ценность не в самом обнаружении, а в связи дефекта с причиной: данные камер привязываются к номеру плавки, и можно увидеть, какие параметры шихты, разливки или нагрева сопровождают появление дефекта. Тогда система превращается из «сигнализатора» в инструмент, который сокращает брак выше по цепочке.
Это отдельный тип данных со своими трудностями: разметка изображений, дрейф освещения, смена партий проката. Мы подключаем его после того, как собрана основная история плавок.
Реальность данных
В платформе загрузка данных принципиально останавливается, если находит дубликат ключа, то есть одну и ту же комбинацию «предприятие, период, показатель» дважды. Лучше остановиться, чем молча сложить. На производстве роль такого ключа играет связка «номер плавки, этап, показатель», и та же дисциплина применяется к данным плавок.
Ещё несколько типичных болезней, которые мы лечим до моделей: ручные записи с опечатками и перепутанными единицами, пробы, взятые в другой момент, чем указано, несовпадение времени между системами, замена датчика без записи в журнале.
Как выглядит пилот
- Один агрегат и группа марок. Не весь передел сразу.
- Сборка истории плавки. Ключи, соответствия номеров, согласование времени между системами.
- Баланс и базовая линия. Проверяем данные, считаем ожидаемые значения по физике.
- Проверка на истории. Прогноз на отложенных плавках, сравнение с фактом.
- Режим совета в смене. Прогноз и рекомендации оператору и технологу. Они принимают решения.
- Показатели: энергоёмкость, доля плавок с попаданием в состав с первого раза, расход ферросплавов, длительность цикла.
Сравнивать нужно сопоставимые плавки. Качество лома меняется от партии к партии и от сезона к сезону, поэтому сравнение «до и после» без поправки легко принимает колебания шихты за эффект системы.
Что дальше
Металлургия не нуждается в «магическом ИИ». Ей нужен порядок в данных, физика в основе, статистика там, где физика не дотягивает, и процесс, в котором технолог утверждает план и принимает решение. Механику можно посмотреть в платформе demo.alfarabi.ai. Если у вас есть агрегат, где хочется знать результат до выпуска, напишите на kd@tilekindustrial.com. Начнём с карты данных и первой гипотезы с оценкой эффекта.